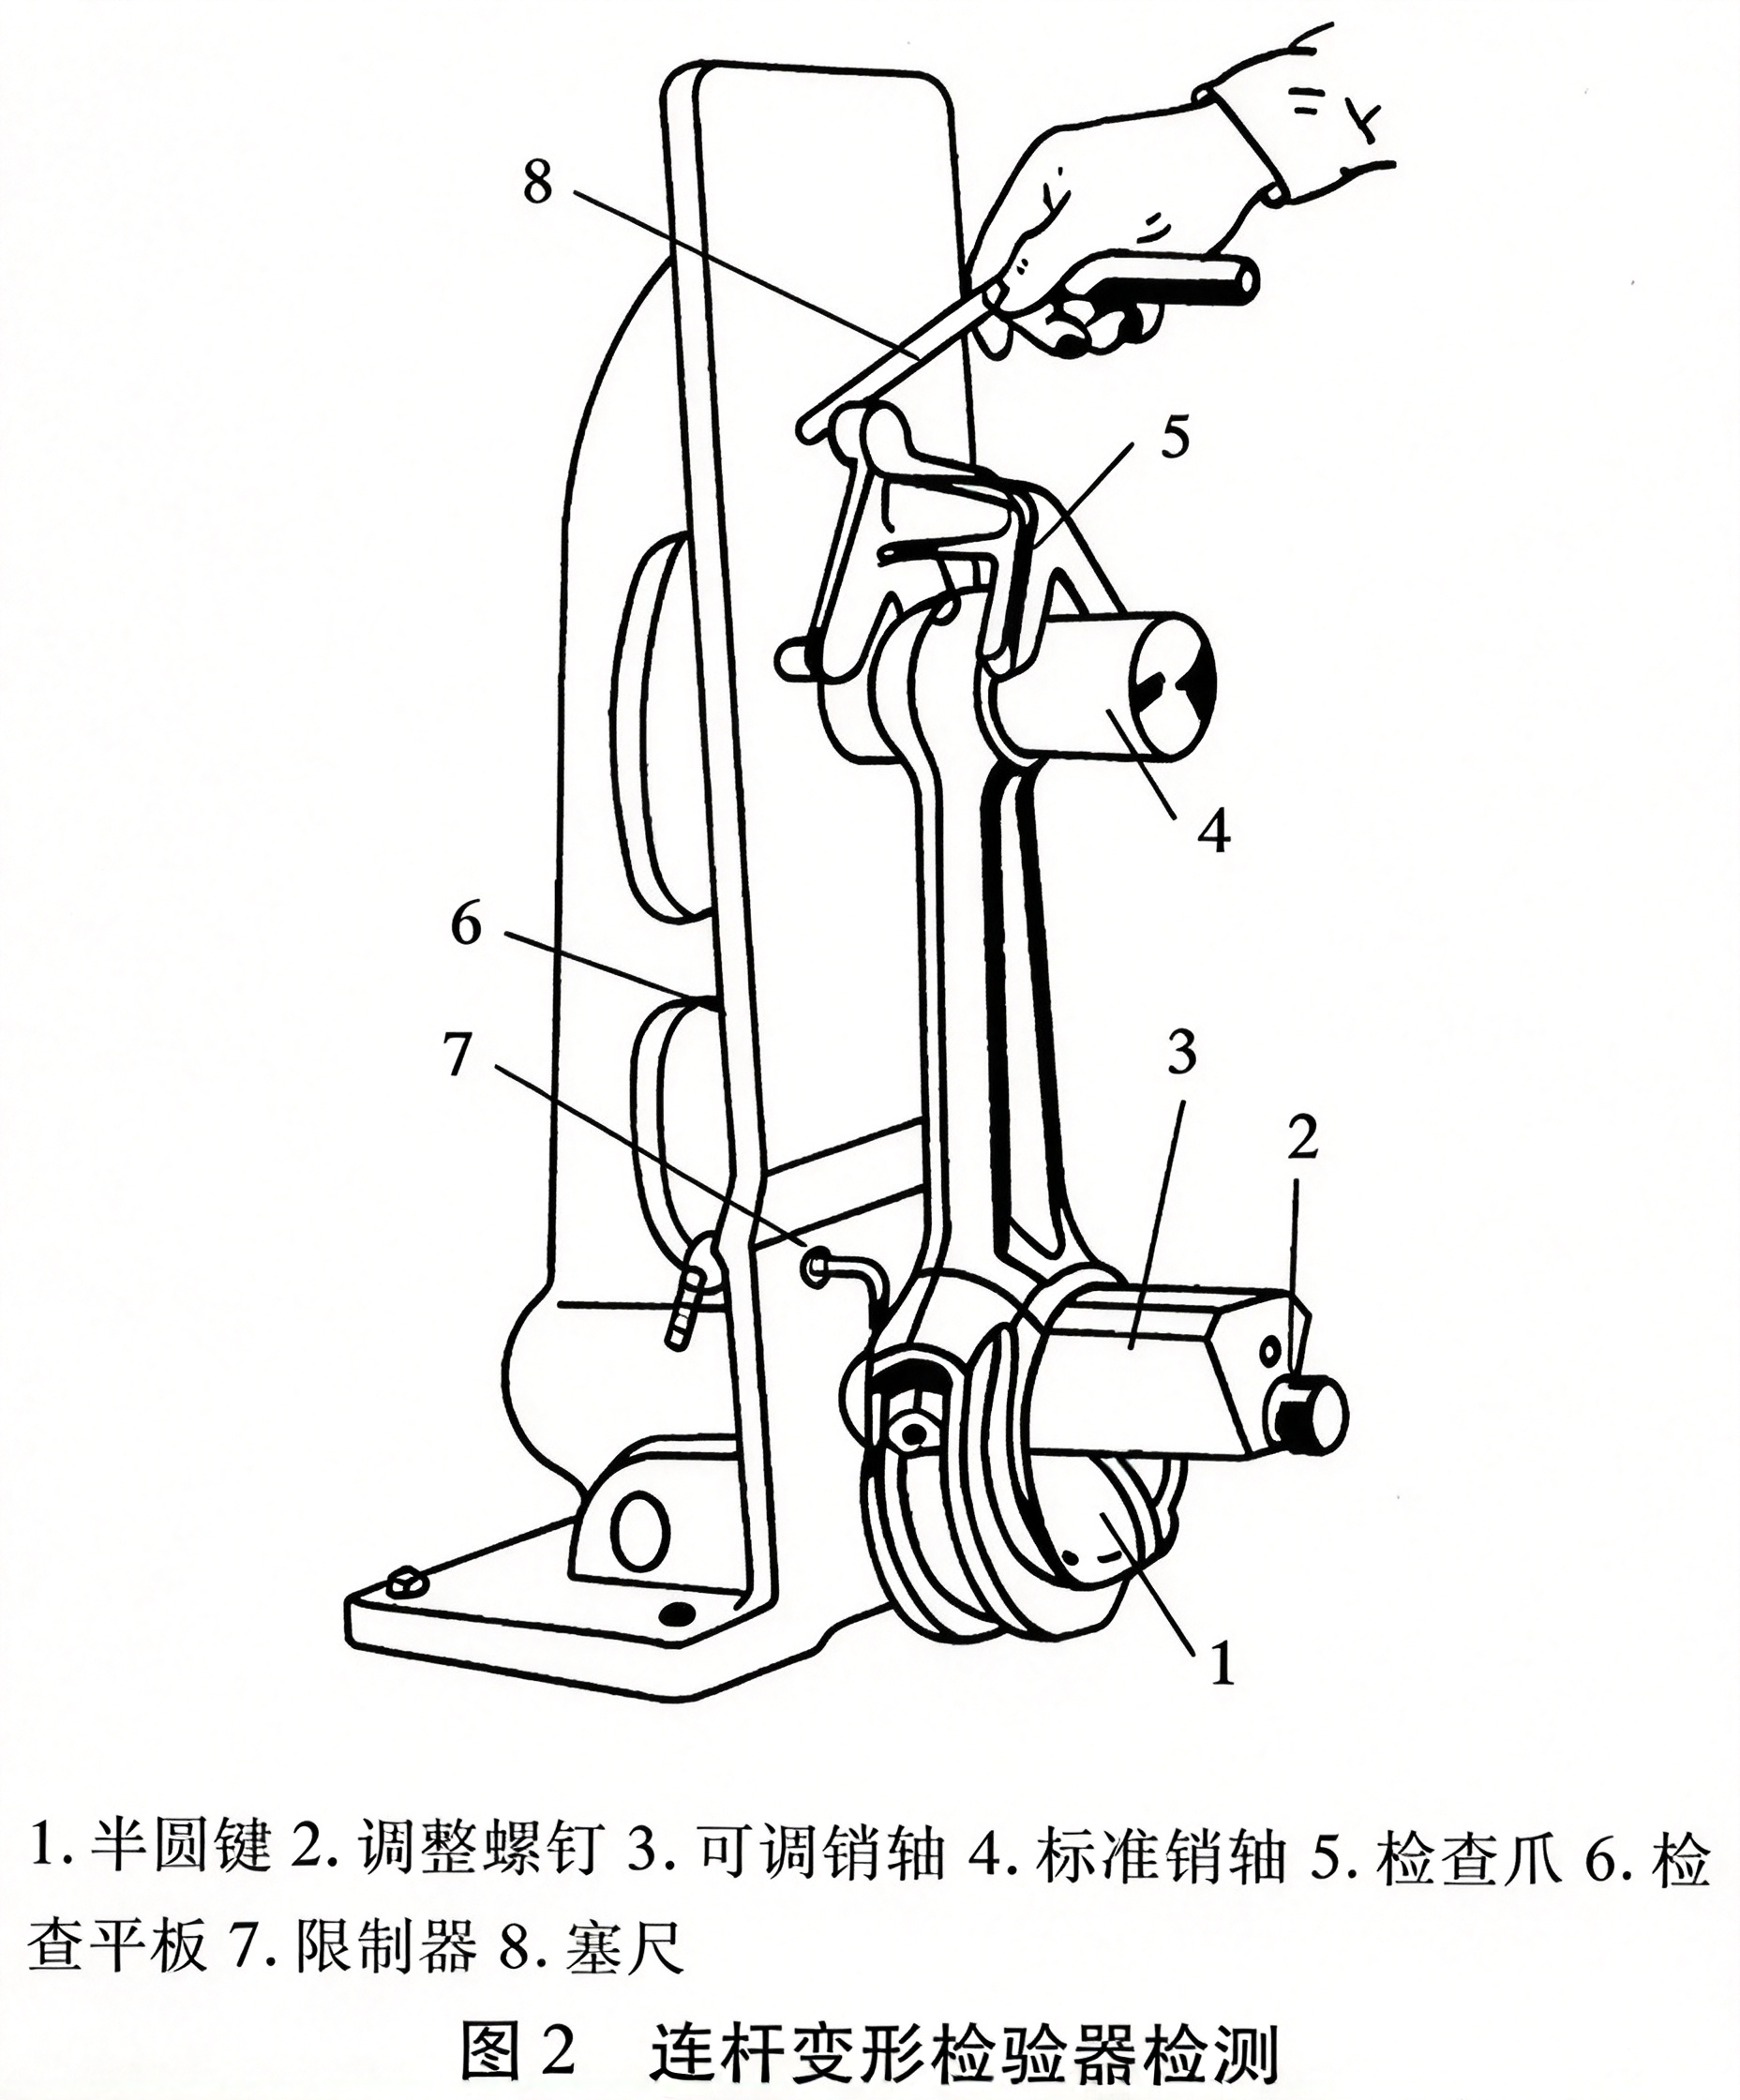
1. 连杆大头孔(轴承孔)检测
安装连杆盖并按规定扭矩拧紧螺栓(不装轴瓦),用内径千分尺测量大头孔内径,在多个方向测量以计算圆度和锥度-10-11。
关键指标:
圆度(Out-of-Round):偏差通常应控制在 ±0.012mm 以内-10
锥度(Taper):同样应在 ±0.012mm 以内-10
中心距(Rod Length):不同机型标准各异,例如底特律Series 60发动机11.1L连杆中心距标准为 281.95-282.05mm,12.7L和14L为 269.25-269.35mm -10
判定要点:如果连杆大头孔超差,不能通过机加工修复,必须直接报废更换-10。这是很多维修人员容易犯的错误。
2. 连杆小头孔/衬套检测
测量小头衬套内径与活塞销外径,计算油隙(Oil Clearance)。
合格标准:活塞销与连杆小头衬套的间隙一般不应超过 0.05mm -14。如果超差,先换活塞销;若仍超差,则需更换连杆衬套-14。
3. 连杆轴瓦油隙检测
常用塑料测隙规(Plastigage) 法:将塑料线放在曲轴连杆颈上,装上连杆盖并按规定扭矩拧紧,拆下后测量被压扁的塑料线宽度,对应间隙值-9。
判定要点:油隙过大说明轴瓦磨损或连杆大头孔超差,需区分是换轴瓦还是换连杆。
三、内在质量检测:裂纹、硬度与材质
1. 裂纹检测
连杆的裂纹是致命的。裂纹源通常出现在连杆小头油孔、杆身过渡区或大头齿根部位-13。
检测方法:
目视检查:观察有无热变色(发蓝)。大头区域发蓝说明轴瓦烧毁产生过热,可能已导致材料硬度下降-3;小头发蓝若为压入式活塞销设计则属正常装配加热,若为浮动销设计则说明润滑不良-3
磁粉探伤:可检测肉眼不可见的细微裂纹-12
硬度测试:如目视发现热变色怀疑材质退化,可做洛氏硬度测试-3
判定原则:任何裂纹一经发现,连杆必须报废,不得修复使用。
2. 硬度与金相检测(适用于到货抽检)
根据中国汽车行业标准QC/T 527,调质钢连杆(40Cr、35CrMo、42CrMo等)硬度应为 234-350 HBW(或22-38 HRC),同一连杆体和盖的硬度差不大于35 HBW-2。
金相组织方面,40Cr等调质钢应符合GB/T 13320的1级~4级;非调质钢(如C70S6)铁素体含量应≤10%,且不得出现连续网状铁素体-2。
3. 表面质量与锻造缺陷
根据QC/T 527标准,连杆非加工表面不应有裂纹、折叠、折痕、结疤、氧化皮及缺料等缺陷。杆身部位不应有切边拉伤,分模面飞边高度不大于0.5mm。允许存在数量不多于2个、直径不大于5mm的凹坑,但不得在同一横截面上-2。
连杆毛坯应进行喷丸或表面强化处理,且不允许补焊-2。